从一根型材到一樘窗:系统窗出厂前的十四道工序
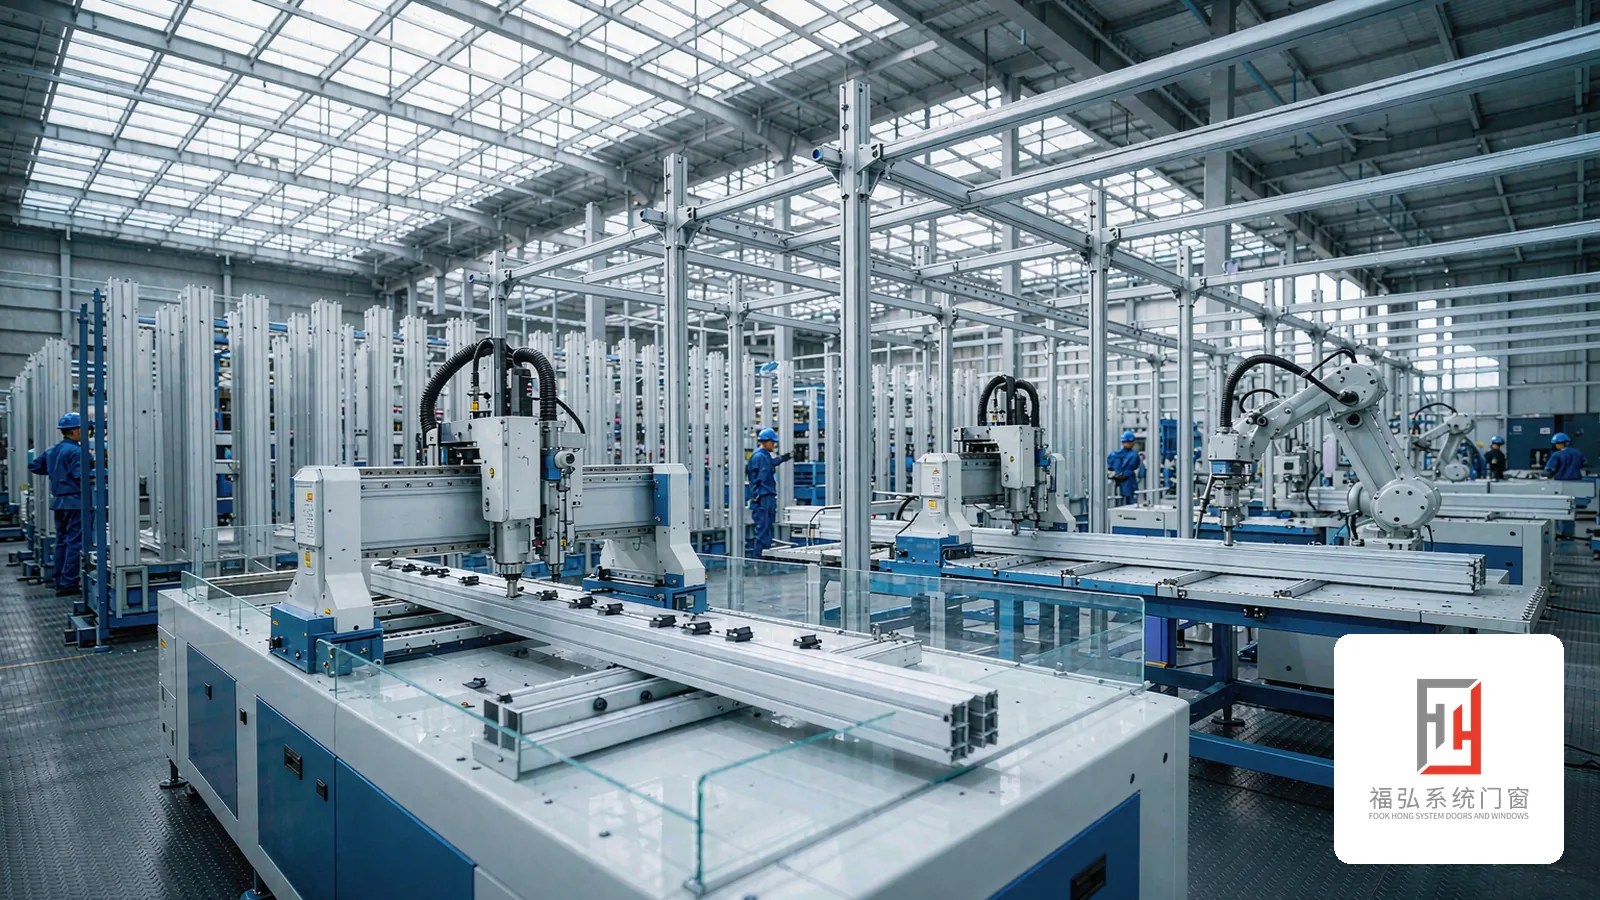
一樘系统窗从原材料到出厂要经过十四道工序,每道工序都有质量卡点。本文带你走一遍生产线,看懂哪些环节决定了窗的寿命。
客户参观工厂后最常见的感慨是:'原来一樘窗要经过这么多道手。'这篇按生产顺序讲一遍系统窗的十四道工序,不是为了炫技,而是让你知道每一道工序在为最终性能做什么、质检卡点在哪里——看懂了流程,你看窗的眼光会和以前完全不同。
第一到三道是来料与备料。型材进厂先检验:壁厚、涂层厚度、色差,抽检不合格整批退回;玻璃进厂查合片质量与边缘处理;五金件按批次做开合测试。备料环节按订单把型材分检、贴标,每一个部件从此有身份——出问题可以追溯到批次。
第四道是切割下料。双头锯一次切成型,角度误差控制在正负0.5度以内;切割精度直接决定后面组角的密实度,这一道是几何精度的源头。
第五道是铣削与冲压。排水孔、五金槽口、胶条槽在这一步成形。模板定位,不允许手工画线——手工精度撑不起批量一致性。
第六道是中梃与加强衬装配。大跨度窗的中梃里要穿钢衬,抗风压靠的就是它。衬的长度、固定点数量都有规定,漏装或短装是行业里最常见的偷工点。
第七道是穿胶条。胶条按槽口压入,转角用热熔接或整根弯折。这一道工序的手感差别,几年后就是密封性的差别。
第八到十道是组角。活动角码就位、组角机冲压、双组分胶注入角腔。注胶这一步在多数小厂是省略项,但它决定了角部强度与防渗水能力——组完角后胶要经过固化计时,未固化不得搬运。
第十一道是玻璃合片与压条装配。玻璃垫块按点位放置,玻璃落槽后压条固定。垫块装错,玻璃下沉,表现为开关发涩——这道工序是很多'手感问题'的真正源头。
第十二道是整窗装配与调试。扇装框、五金调试、启闭循环测试:每樘窗开合若干次,检查锁点啮合与胶条压缩。调试不合格的窗不出装配区。
第十三道是整窗检验。外观、对角线尺寸、淋水试验、启闭手感,逐项记录。通过后贴合格证,这张证与保修卡对应。
第十四道是包装入库。护角、缠膜、防雨打包——运输中的磕碰和进水是出厂后的第一道考验,包装不达标的窗,到工地就带伤。
看懂这十四道,你会发现两个规律。一是'看不见的工序'最贵:注胶、垫块、胶条热熔,这些不影响交付当天的观感,却决定十年后的性能——这也是系统窗与作坊窗成本差距的真正所在。二是质量是流程出来的不是检验出来的:检验只能拦住已知问题,流程才能保证不出问题。下次对比门窗报价,可以多问一句:'组角注胶有固化计时吗?垫块定位是工装还是手工?'两个问题就能试出对方工厂的真实水平。
福弘的工厂常年对客户开放参观,我们欢迎业主在看样之后、下单之前到生产线上走一遍这十四道工序。亲眼看过注胶和垫块定位的业主,后期对产品细节的理解完全不同,验收时也更能发现问题。参观不需要预约条件,提前一天和门店约时间即可——愿意把生产线亮给客户看的厂家,通常对自己流程的信任度也更高。